工业机器人应用指南:从选型到系统集成,制造业自动化改造的实战思路
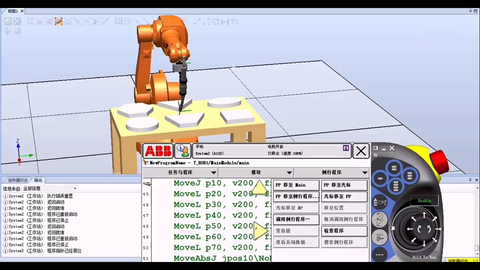
在制造业招工难、人工成本持续攀升、订单越来越趋向小批量多品种的今天,工业机器人早已不是汽车厂专属的"高大上"设备。从昆山及长三角一带的电子、五金、注塑、食品包装车间可以看到,越来越多的中小企业正在用机械臂替换重复性工位,用自动化生产线重构原有的作业流程。但真正落地过程中,很多企业会发现:买机器人本体容易,让它稳定地干活难。本文结合实际项目经验,聊一聊工业机器人的选型逻辑、系统集成的关键点,以及自动化改造中最容易踩的坑。
一、工业机器人不只是"一只机械臂"
很多企业负责人第一次接触时,会把工业机器人等同于一台六轴机械臂。实际上,一台能进车间干活的机器人工作站,通常由本体、控制柜、示教器、末端执行器(夹具/吸盘/焊枪/打磨头)、视觉或力觉传感器、安全防护装置、PLC与产线通讯系统共同组成。本体只是"骨骼",真正决定能不能干好活的是后端这一整套方案。

按结构形式划分,制造业常见的主要有这几类:
- 六轴关节机器人:自由度最高,适合焊接、喷涂、打磨、复杂轨迹搬运,负载从3kg到500kg以上都有。
- SCARA机器人:水平多关节,速度快、重复定位精度高,适合3C电子装配、锁螺丝、点胶、分拣。
- 协作机器人:自带力感知与碰撞检测,可与人共线作业,适合多品种小批量、空间受限的工位。
- DELTA并联机器人:抓取节拍极快,常见于食品、药品、日化的小件高速分拣与装盒。
- 直角坐标与桁架机械臂:结构简单、成本可控、刚性好,在机床上下料、注塑机取出、长行程搬运中非常实用。
- 移动机器人(AGV/AMR)+机械臂:组合成复合机器人,用于多机台之间的柔性上下料。
选型时不要一上来就盯着品牌和轴数,先回答三个问题:工件多重、节拍要求多少秒一件、精度要求几个丝。负载、臂展、重复定位精度、防护等级这四个参数基本就框定了可选范围。
二、不同制造行业的机器人应用逻辑差异很大
同样是机器人上下料,食品厂和铸造厂的要求完全不同。前者关注不锈钢材质、IP65以上防护、可冲洗、润滑脂需符合食品级要求;后者则要面对高温、粉尘、毛刺,往往需要耐高温线缆、防飞溅护罩和更强的臂体刚性。下面按行业简单梳理一下典型场景与特殊要求。
- 食品与饮料行业:粮食加工、食用油、制糖、乳制品、调味品、啤酒白酒、饮用水、软饮料等产线上,机器人搬运码垛、装箱、装盒、分拣应用成熟。重点考虑食品级材质、防水冲洗、防腐蚀,以及对包装袋、瓶、罐、箱不同物料的柔性抓取。
- 肉制品与乳制品:冷库或低温车间作业,需关注润滑脂低温性能、线缆耐寒性以及洁净室等级。
- 纺织、化纤、服装面料、家纺:纱锭搬运、布卷上下料、验布分拣,工件柔性大、易变形,通常要配合视觉定位与专用柔性夹具。
- 造纸、纸制品、包装印刷:纸箱码垛、印刷品收放料、装订搬运,节拍要求高、负载中等,桁架与六轴机器人都有大量应用。
- 化工、涂料、化肥、塑料橡胶:粉体袋装码垛、桶装物料搬运。若处于爆炸性环境,需要防爆型机器人或整体正压防护方案,务必核对防爆认证。
- 制药、中药、生物制品、医疗器械:对洁净度、可追溯、无交叉污染要求严格,常配合洁净室机器人与隔离器使用。
- 水泥、玻璃、陶瓷、耐火材料、建材:粉尘重、工件重,机器人码垛、抓取搬运需加强防尘与耐磨设计。
- 钢铁、有色金属、金属制品、五金、紧固件、弹簧、模具:冲压上下料、锻造取放、去毛刺打磨、检测分选,关注抗冲击、耐高温与高刚性。
- 机床、泵、阀门、轴承、齿轮、压缩机:机加工自动上下料是最典型的机器人应用,常与料仓、翻转台、清洗机组成自动化单元。
- 汽车、汽车零部件、摩托车、新能源汽车:焊接、涂胶、装配、检测、电池模组搬运,节拍与稳定性要求最高,通常整线规划。
- 轨道交通、船舶、航空航天、工程机械、矿山机械:大件焊接、打磨、喷涂,多用大负载机器人或龙门式方案。
- 电气机械、电机、输配电、电线电缆、照明:绕线上下料、装配、检测、包装码垛,多为中小负载高速应用。
- 电子、通信设备、计算机、家用电器、仪器仪表:3C装配、点胶、锁付、贴装、测试上下料,SCARA与协作机器人占比高。
可以看出,行业属性直接决定了防护等级、材质、夹具形式和安全策略。做方案时如果忽略这些细节,设备上线后往往会出现"能跑但跑不久"的问题。
三、机器人系统集成:真正决定成败的环节
机器人本体的技术已经相当成熟,同一台设备在不同集成商手里,产出的稳定性可能天差地别。机器人系统集成的核心工作,是把机器人、外围设备、控制系统和工艺需求打通,形成一个能连续运行的作业单元。主要包含以下几块:
- 工艺分析:明确工件的来料状态、节拍、精度、良率判定标准,反推机器人选型与工位布局。
- 末端执行器设计:气动夹爪、真空吸盘、电磁吸盘、柔性夹爪、专用工装,往往是非标自动化设备中最考验功力的部分。
- 视觉与传感:2D/3D视觉引导定位、缺陷检测、力控装配、激光跟踪焊接,解决来料位置不一致的问题。
- 控制与通讯:机器人控制器与PLC、MES、上位机之间的信号交互,扫码追溯、配方切换、数据上传。
- 安全设计:安全围栏、安全光栅、安全门锁、急停回路,按风险评估结果确定安全等级。
- 节拍优化:轨迹规划、加减速参数、多工位协同,把理论节拍变成实测节拍。
一个经验判断:如果集成商在方案阶段只谈机器人品牌和价格,不谈夹具、来料一致性、节拍测算和异常处理,这个方案的落地风险通常偏高。
四、几类高频应用场景的落地要点
机器人上下料是制造业需求量最大的场景之一。冲压、注塑、CNC加工、压铸、热处理前后都能用。要点在于料仓设计(分层、防呆、防卡料)、工件定位方式(机械定位还是视觉定位)、以及换型时间。换型频繁的车间,建议采用快换夹具与配方管理,把换型时间压到十分钟以内。
机器人搬运码垛在食品、饮料、化工、建材、饲料、粮油行业极为普遍。码垛看似简单,实际难点在垛型规划、纸箱变形、托盘偏差、多层混码。成熟方案通常会配备专用码垛软件包,支持自动排垛、断点续垛和托盘自动输送。
焊接与打磨对轨迹精度要求高。焊接需要处理工件装配偏差,常用激光跟踪或接触寻位;打磨去毛刺则要解决恒力控制与磨料损耗补偿,否则一致性很难保证。
装配与检测多用于3C、汽车零部件、医疗器械。压装、拧紧、点胶、贴附等工序往往需要力觉反馈与视觉复核,配合在线检测剔除不良品。
五、机器人示教编程与离线编程怎么选
机器人示教编程是最直观的方式,操作人员在现场用示教器逐点记录位置,适合点位少、轨迹简单、换型不频繁的工位,比如搬运、码垛、简单的上下料。它的优点是门槛低、所见即所得;缺点是占用产线时间,复杂轨迹编程效率低。
当轨迹复杂(如曲面打磨、焊接、涂胶)或者换型频繁时,离线编程的优势就显现出来:在电脑上基于三维模型生成程序,仿真验证节拍与干涉,再下载到机器人,现场只需微调。对于多品种小批量的产线,这套流程能显著缩短投产周期。
实际操作中,两者往往是结合使用的。无论哪种方式,都建议做好程序版本管理和备份——产线稳定运行半年后,没人能凭记忆还原当初的参数。
六、非标自动化设备与整线改造的投入产出怎么算
很多企业在做工业自动化改造时,容易被"机器人价格"这一个数字带偏。完整的成本应该包括:机器人本体、控制柜、夹具工装、视觉系统、安全装置、输送与料仓、电气安装、软件开发、调试周期,以及后期的维护与备件。同时也要算清楚收益:
- 替代的人工数量与综合用工成本(含社保、管理、流动带来的招聘培训成本);
- 产能与节拍提升带来的产出增量;
- 良率提升与物料损耗下降;
- 连续作业能力(可夜间无人或少人运行);
- 工伤风险与职业健康成本的降低。
一般来说,单一工位的上下料改造投资回收期在1到2年比较常见,整线自动化则更长,需要结合订单稳定性评估。如果产品生命周期短、订单波动大,建议优先选择可重构的柔性方案,而不是一次性投入的大型专机。
七、昆山及长三角制造业的选型建议
昆山地处长三角制造带核心位置,周边聚集了大量电子、精密机械、汽车零部件、模具、包装印刷企业,供应链配套完善,这也是昆山工业机器人应用密度较高的原因之一。本地及周边的企业在选择自动化设备厂家时,可以重点考察几个方面:
- 是否有同行业、同工艺的落地案例,能否安排实地考察;
- 方案团队是否具备机械、电气、视觉、软件的综合能力,而不是单纯做机器人贸易;
- 是否能提供从方案设计、制造装配到现场调试、培训、售后的一站式服务;
- 备件供应与响应速度,尤其是产线不能停的场合;
- 是否愿意在合同中对节拍、良率、稼动率等关键指标做出承诺。
距离近、沟通顺、响应快,在设备调试期和后期维护阶段的价值,往往比报价单上几个百分点的差价更重要。
八、常见的几个认知误区
误区一:机器人越贵越好。负载、臂展、精度过剩都是浪费,选匹配工况的机型才是最优解。
误区二:买回来就能用。来料一致性、工装定位、周边设备配合缺一不可,很多项目卡在"最后一公里"。
误区三:只看采购价,不看使用成本。能耗、维保、备件、编程人员培养都是长期支出。
误区四:追求全自动无人化。对多数中小企业而言,先从单工位自动化起步,跑通后再逐步连线,风险更低、见效更快。
九、工业机器人下一步往哪走
从近几年的技术演进看,几个方向值得关注:一是协作机器人与力控技术持续成熟,让机器人与人共线作业的门槛不断降低;二是3D视觉与人工智能算法结合,使机器人能处理来料姿态随机、表面反光等以往难以应对的场景;三是数字孪生与虚拟调试,把大量调试工作前移到电脑里完成,缩短现场停产时间;四是复合机器人与柔性产线,让小批量多品种生产也能实现自动化。
对制造企业来说,不必追逐每一个新概念,但要清楚自己产线上哪些工位是"人干得不划算、干不稳定、干不安全"的。这些位置,才是工业机器人真正能创造价值的地方。从一台机械臂、一个上下料单元开始,把工艺摸清楚、把数据沉淀下来,再逐步扩展到自动化生产线,这条路走得稳,也走得远。