工业机器人如何重塑制造业:从上下料到整线集成的实战指南
在制造业转型升级的浪潮中,工业机器人早已不是新鲜概念,但真正把它用好、用出效益的企业,仍然只是少数。很多工厂在引入机械臂之后发现,单台设备运转正常,整条线却频频卡壳——问题往往不出在机器人本身,而在于系统集成的思路是否清晰、工艺理解是否到位。本文结合昆山及长三角制造业的实际情况,围绕工业机器人的选型、集成、编程与改造,梳理一套可落地的实践框架。
工业机器人到底能解决哪些生产痛点
制造企业引入工业机器人,动机通常集中在几个方面:招工难、人工成本上升、产品一致性要求提高、生产节拍需要压缩、危险工位需要无人化。不同行业的具体场景差异很大,但归结起来,工业机器人的核心价值体现在四类作业上。
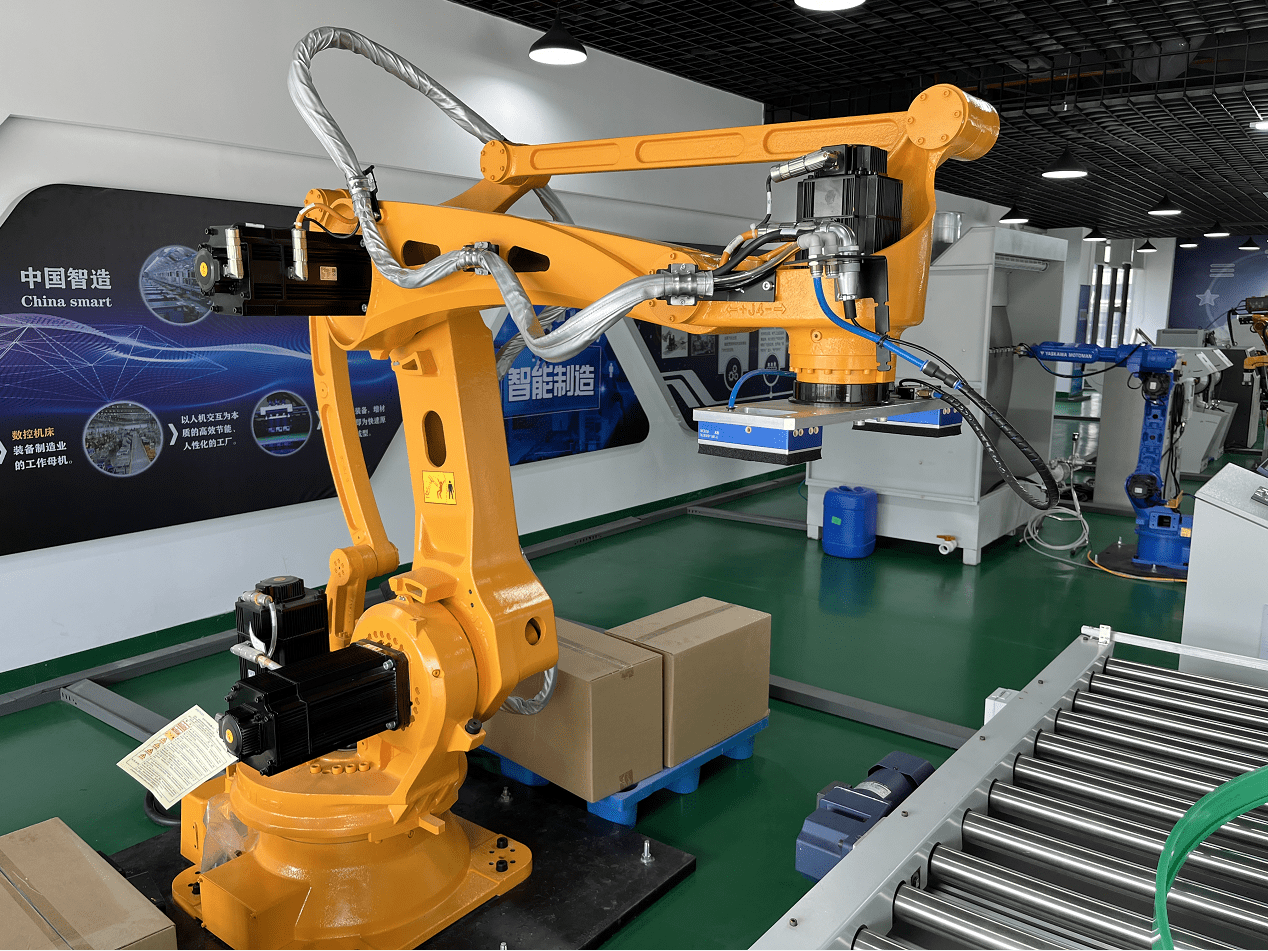
- 机器人上下料:注塑、冲压、CNC加工、压铸等设备的前后道上下料,是工业机器人应用最密集的领域。一台机械臂配合定位工装,可以替代1到3名操作工,且节拍稳定。
- 机器人搬运码垛:食品、饮料、粮油、饲料、建材、化工等行业的成品箱、袋、桶搬运与码垛,负载从几公斤到上百公斤不等,对机器人的负载能力和臂展要求较高。
- 焊接与喷涂:汽车零部件、金属制品、五金结构件的弧焊、点焊、激光焊,以及家具、塑胶件的喷涂作业,机器人能显著改善作业环境并保证一致性。
- 装配与检测:电子、电器、医疗器械等精密制造领域,机器人配合视觉系统完成插件、锁付、贴合、外观检测等工序。
值得注意的是,机器人本身只是执行机构,真正决定成败的是外围的工装夹具、供料系统、视觉定位、安全防护以及与上位系统的通讯。这也是为什么机器人系统集成能力比单纯卖设备更关键。
选型第一步:先看工艺,再看机器人
不少企业在采购工业机器人时,习惯先问“六轴还是四轴”“什么品牌”,这其实是本末倒置。合理的顺序应该是:先明确工艺需求,再倒推机器人参数。
需要重点确认的几个参数
- 负载:不要只看工件重量,还要把夹具、法兰、管线包甚至工件在运动中的惯性都算进去。通常建议实际负载不超过额定负载的70%,留出安全余量。
- 臂展:要覆盖最远取放点,同时考虑机器人本体安装位置与设备干涉。臂展选大不选小,但过大也会带来刚性和精度损失。
- 重复定位精度:搬运码垛一般±0.5mm足够,装配、检测类往往要求±0.02mm甚至更高。
- 防护等级:粉尘、油雾、潮湿环境需要IP54以上,冲洗环境要考虑IP67,喷涂和洁净室还有专门机型。
- 节拍:根据产能目标反算单次循环时间,注意机器人标称节拍通常是在理想轨迹下测得,实际会打折扣。
在昆山及周边地区,电子制造、汽车零部件、精密机械企业密集,对机械臂的精度和稳定性要求普遍偏高。这类场景下,选择有本地服务能力的自动化设备厂家,往往比单纯比较机器人品牌更重要——设备一旦停线,响应速度直接决定损失大小。
机器人系统集成:决定项目成败的隐形工程
如果说工业机器人是“手”,那系统集成就是“神经和骨骼”。一套完整的机器人应用系统,通常包含以下模块:
- 机器人本体与控制柜
- 末端执行器(夹爪、吸盘、焊枪、喷枪等)
- 工装夹具与定位机构
- 供料与输送系统
- 视觉或力觉传感系统
- 安全围栏、光栅、安全门锁
- PLC与上位MES通讯
集成过程中最容易出问题的环节,往往不是机器人编程,而是工件定位的一致性和来料状态的稳定性。如果来料位置偏差超过视觉或工装的容差范围,再好的机器人也会频繁报警。因此,在方案设计阶段就要把来料公差、堆叠方式、表面状态摸清楚,必要时增加整列、分拣或柔性供料环节。
非标自动化设备的定位
标准化的机器人工作站适合产品相对固定的场景,但制造业中大量存在多品种、小批量、工艺特殊的需求,这就需要非标自动化设备来补齐。非标设备的价值在于贴合实际工艺,但同时也意味着设计周期长、验证成本高。务实的做法是:能标准化的模块尽量标准化,只对真正特殊的环节做非标设计,这样既保证柔性,又控制风险和成本。
机器人示教编程与离线编程怎么选
机器人示教编程是最常用的方式,操作人员手持示教器,逐点记录位置和动作。优点是直观、门槛低,适合轨迹简单、品种单一的场合。缺点也很明显:占用产线时间,复杂轨迹效率低,换型时需要重新示教。
当产品种类多、轨迹复杂,或者产线不能停机调试时,离线编程就更具优势。通过仿真软件在电脑上完成轨迹规划和碰撞检测,再下载到机器人执行,可以大幅缩短现场调试时间。对于码垛、焊接、喷涂等有规律可循的应用,离线编程配合参数化程序,换型时只需修改参数即可。
实际项目中,两种方式常常结合使用:离线编程搭框架,现场示教做微调。对于没有专职工程师的中小企业,选择支持图形化编程、配方管理的控制系统,会显著降低后期维护难度。
工业自动化改造:老产线怎么升级
相比新建产线,工业自动化改造面临的约束更多:场地有限、设备老旧、接口不统一、生产不能长时间中断。这类项目要特别注意几点。
- 先做诊断再动手:梳理现有工序的节拍瓶颈、人工密集工位、质量波动点,确定改造优先级,避免全面铺开导致失控。
- 分步实施:先上单站机器人上下料或码垛,验证稳定后再向整线延伸,降低一次性投入风险。
- 接口兼容:老设备的信号接口、通讯协议往往不规范,需要增加中间继电器、IO模块或协议转换网关。
- 安全合规:加装机器人后必须重新评估安全防护,围栏、光栅、急停回路要符合相关标准。
- 人员培训:操作和维护人员要同步培训,否则设备再好也发挥不出效益。
在食品、粮食加工、食用油、饮料、酒类、饲料等行业的码垛改造中,机器人替代人工的效果通常最直观:不仅节省人力,还能减少破损、改善车间环境。而在纺织、化纤、印染、服装面料等领域,机器人在落纱、搬运、包装环节的应用也在逐步铺开。
自动化生产线的整体思维
单台机器人解决的是点的问题,自动化生产线解决的是面的问题。一条完整的自动化产线,需要把加工设备、机器人、输送线、检测装置、包装设备串联起来,并保证节拍匹配、信息互通。
节拍匹配是最容易被忽视的环节。如果前道设备加工时间30秒,机器人上下料只需15秒,那么机器人大部分时间在等待;反过来,如果机器人成为瓶颈,前道设备也会闲置。整线设计时,应以瓶颈工序为基准,合理配置机器人和缓冲工位。
信息互通则是智能制造的基础。机器人控制器与PLC、MES系统的数据交互,可以实现产量统计、设备状态监控、故障报警、质量追溯。对于有多条产线、多个车间的企业,这些数据是后续优化的重要依据。
常见问题与避坑建议
- 只比价格不比方案:低价方案往往在夹具、视觉、安全防护上缩水,后期改造成本更高。
- 忽视来料一致性:机器人对来料状态敏感,前端工序的稳定性直接决定机器人能否稳定运行。
- 低估调试周期:现场调试受设备、工艺、人员配合等多因素影响,预留充足时间很有必要。
- 缺少备件与售后:减速机、伺服、夹具易损件要有备件计划,选择本地有服务团队的厂家更稳妥。
- 盲目追求无人化:并非所有工序都适合完全无人,人机协作在某些场景下反而更经济。
结语
工业机器人的价值,不在于设备本身有多先进,而在于它能否真正融入工艺、稳定运行、持续创造效益。从单站上下料、搬运码垛,到整线集成与自动化改造,每一步都需要对制造工艺的深入理解和对细节的严格把控。对于正在考虑引入或升级工业机器人的制造企业来说,选择一个懂工艺、能集成、服务及时的合作伙伴,往往比纠结品牌和参数更为关键。
新瑞之星智能专注于工业机器人应用与自动化产线集成,围绕机器人上下料、搬运码垛、非标自动化设备及工业自动化改造,为制造企业提供从方案设计到落地实施的支持。更多信息可访问 nas-robot.com 了解。